
Af hverju kopargæðaval skiptir máli fyrir CNC vinnslu
Messing er eitt mest notaða efnið íkopar CNC vinnslaþökk sé framúrskarandi vélhæfni, tæringarþoli og rafleiðni. Hins vegar, einfaldlega að tilgreina "eir" á teikningu, getur leitt til dýrs misræmis í frammistöðu, kostnaði og samræmi í alþjóðlegum aðfangakeðjum.
Mismunandi koparblendi skilar harkalegum árangri í spónastýringu, yfirborðsáferð og vélrænni styrk. Fyrir verkfræðinga og innkaupateymi hefur val á réttu einkunn bein áhrif á framleiðsluávöxtun, endingartíma verkfæra og virkni lokahluta.
Þessi handbók greinir niður þrjár af algengustu einkunnunum -C36000 kopar, H62 kopar, ogH65 kopar- auk tengdar málmblöndur, til að hjálpa þér að taka nákvæmar,-hagkvæmar efnislegar ákvarðanir.
The Free-Cutting Brass Family: C360 / HPb59-1 / C385
Ókeypis-klippandi kopar eru vinnuhestar í há-magni CNC beygju- og skrúfuvélaframleiðslu úr kopar. Þau innihalda stýrt magn af blýi sem virkar sem smurefni við klippingu, sem leiðir til stuttra, brotna spóna og lágmarks slit á verkfærum.
Kjarnasamsetning og vélhæfni
Thevélhæfni í koparaf C36000 er stillt sem 100% viðmið sem allir aðrir málmar eru mældir við. Þessi einkunn skilar stöðugu flísbroti, jafnvel við háan snúningshraða, sem gerir það tilvalið fyrir flókna, þétta-hluti.
| Álblendi | Standard svæði | Lead Content | Vinnanleika einkunn | Dæmigert yfirborðsáferð |
|---|---|---|---|---|
| C36000 | BNA (ASTM) | ~2.5–3.7% | 100% (viðmið) | Ra 0,8–1,6 μm |
| HPb59-1 | Kína (GB) | ~0.8–1.9% | 80–90% | Ra 1,6–3,2 μm |
| C38500 | BNA (ASTM) | ~2.5–3.5% | 95% | Ra 1,6–3,2 μm |
Dæmigert forrit
Frítt-klippa kopar er fyrsti kosturinn fyrir mikið-magnkoparskrúfa vélahlutir, snittaðir íhlutir og rafmagnstengi. Þeir eru líka mikið notaðir fyrirventilhús úr eirþar sem víddarsamkvæmni og leki-þéttir þræðir eru mikilvægir.
Fyrir verkefni sem krefjast hraðs afgreiðslu og lágs-hlutakostnaðar, skilar þessi fjölskylda besta heildarhagkvæmni í vinnslu.
Fáðu ókeypis tilboð í C360 vinnslu
Structural & Marine Brass fjölskyldan: H62 / C28000 / C46400
Byggingar- og sjávareir koma á jafnvægi milli meiri styrkleika og góðrar tæringarþols, sem gerir það að verkum að þeir henta vel fyrir burðarþol og úti- eða saltvatns-hluta. Þeir falla í alfa-beta (tvíhliða) koparflokkinn, sem gefur þeim bætta vélræna eiginleika fram yfir hreinar alfa einkunnir.

H62 kopar eiginleikar og árangur
H62 kopar, einnig þekktur sem C28000 Muntz Metal í bandarískum stöðlum, inniheldur um það bil 62% kopar og 38% sink. Það býður upp á meiri togstyrk en ókeypis-skurðargráður en hefur lægri vinnanlega einkunn vegna minnkaðs blýinnihalds.
Þessi einkunn er almennt notuð fyrir burðarfestingar, festingar og almennan-búnað þar sem styrkur hefur forgang fram yfir hámarks vinnsluhraða.
Naval Brass C46400 fyrir tæringarþol
Naval Brass C46400 bætir tini við málmblönduna, sem bætir verulega viðnám gegn saltvatns tæringu og afsinkun. Það er valið-að faravélbúnaður úr látúni, íhlutir um borð og strandinnviði hluta.
Þó að skipavélar gangi vel, framleiðir það lengri og strengi flísar samanborið við C36000, þannig að rúmfræði verkfæra og hönnun spónabrjóta verður að stilla í samræmi við það.
Fyrir sjó- og úthafsverkefni, vinna með birgi með reynslu ísjávar CNC vélaðir hlutar tryggir rétta efnisvottun og tæringarárangur.
The Cold Forming Brass Family: H65 / C26000
Kaltformandi kopar eru mjög sveigjanleg alfa-fasa málmblöndur sem eru hönnuð fyrir mótunaraðgerðir eftir-vinnslu eins og stimplun, djúpteikningu og beygju. Þeir eru ekki fínstilltir fyrir hámarks skurðhraða, en þeir skara fram úr í forritum sem krefjast aflögunar eftir vinnslu.
H65 kopar einkenni
H65 kopar(jafngildir C26000 hylki kopar) inniheldur um 65% kopar og býður upp á framúrskarandi sveigjanleika, góða tæringarþol og bjarta, fágað yfirborðsáferð. Það er mikið notað fyrir rafeindaíhluti, skreytingarbúnað og hluta sem þurfakopar djúpteikning.
Vegna mikillar sveigjanleika framleiðir H65 langa, borða-eins og flís við vinnslu. Þetta getur valdið flísarýmingarvandamálum í miklu-magniCNC snúningur úr koparaðgerðir, sérstaklega á svissneskum-vélum.
Vinnslutakmarkanir og bestu starfsvenjur
Við vinnslu H65 er mælt með lægri skurðarhraða og sérstökum slípuðum spónabrjótainnskotum til að koma í veg fyrir uppbyggða-kanta og strengjaða spóna flækja. Fyrir flókna smáhluta,Svissnesk CNC vinnslameð háþrýstingi kælivökva hjálpar til við að viðhalda þéttum vikmörkum og yfirborðsgæðum.
H65 er ákjósanlegur kostur þegar hluti krefst bæði nákvæmni vélrænna eiginleika og síðari kaldformunaraðgerða.
The Lead-Free Eco Brass Family: C69300 / RoHS-samhæfðar einkunnir
Regluþrýstingur fyrirRoHS samhæft koparog blý-lausir íhlutir hafa ýtt undir hraða innleiðingu vistvænna-eirblendis í rafeindatækni, pípulagnir og lækningatæki. Þessar málmblöndur koma í stað blý fyrir sílikon eða aðra þætti til að ná góðum vinnsluhæfni án eitruðra aukaefna.
C69300 Silicon Brass Performance
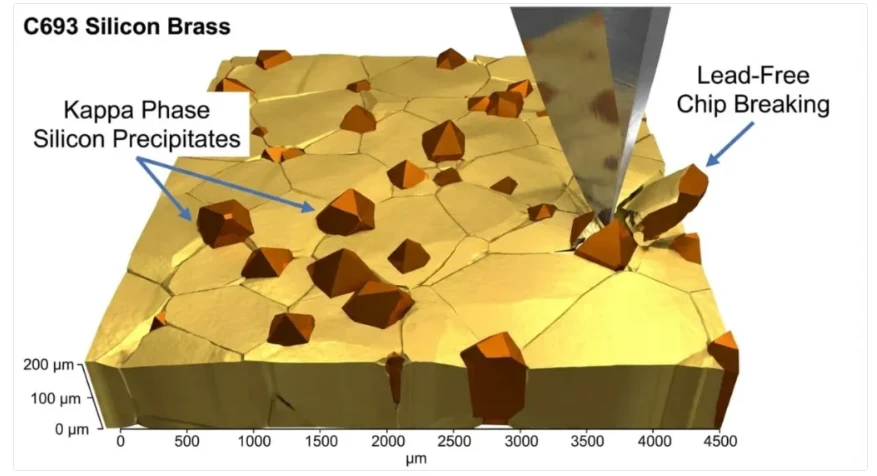
C69300 Silicon Brasser einn vinsælasti-ókeypis valkosturinn. Kísilagnir í örbyggingunni virka sem flísbrjótar og skila vinnsluhæfni nálægt því sem blý kopar er á meðan það uppfyllir strangar umhverfisreglur.
Þessi einkunn býður einnig upp á framúrskarandi tæringarþol og mikinn styrk, sem gerir það hentugt fyrir pípulögn, drykkjarvatnsíhluti ografeindatækni CNC vélað hlutarsem krefjast RoHS samræmis.
Samræmis- og vottunarsjónarmið
Fyrir alþjóðlegar aðfangakeðjur er mikilvægt að sannreyna að blý-lausir koparbirgjar veiti heildarprófunarskýrslur og RoHS vottorð. Rangt flokkað efni eða-samræmist ekki efni getur leitt til innköllunar á vöru og viðurlög við reglugerðum.
Global Equivalent & Application Matrix
Ein stærsta áskorunin í alþjóðlegri uppsprettu er að passa kopareinkunnir á mismunandi svæðisstaðla. Fylkið hér að neðan vísar til-algengra bandarískra, kínverskra og evrópskra einkunna með lykilframmistöðueigindum og dæmigerðum forritum.

| Bandarísk einkunn | Kínversk einkunn | ESB einkunn | Vinnanleiki | Styrkur | Sveigjanleiki | Aðalumsókn |
|---|---|---|---|---|---|---|
| C36000 | HPb59-1 | CuZn36Pb3 | 100% | Miðlungs | Lágt | Mikið-magn snúnir hlutar, lokar |
| C28000 | H62 | CuZn40 | 70% | Hátt | Miðlungs | Byggingarbúnaður, festingar |
| C26000 | H65 | CuZn35 | 60% | Miðlungs | Hátt | Kalt-mynduð rafeindatæki, tengi |
| C46400 | HSn62-1 | CuZn39Sn1 | 65% | Hátt | Miðlungs | Sjávarbúnaður, saltvatnsíhlutir |
| C69300 | HSi75-3 | CuZn31Si1 | 85% | Hátt | Miðlungs | Blý-lausar pípulagnir, RoHS hlutar |
Þetta fylki hjálpar verkfræði- og innkaupateymum fljótt að bera kennsl á sambærileg efni þegar þau eru keypt frá framleiðendum á mismunandi svæðum, draga úr hæfistíma og lágmarka hættu á efnismisræmi.
Sérfræðiráðgjöf: Hvernig á að tilgreina kopar fyrir CNC vinnslu
Óljósar efnislýsingar eru orsök númer eitt fyrir óvæntum framúrkeyrslu á kostnaði og afköstum í kopar CNC vinnsluverkefnum. Fylgdu þessum hagnýtu ráðum til að tryggja að birgir þinn skili nákvæmlega því sem þú þarft.
Tilgreindu fulla einkunn
Aldrei skrifa "eir" á teikningu. Láttu alltaf fullt staðaleinkunnarnúmer fylgja með (svo semC36000eðaH62) ásamt viðeigandi staðli (ASTM, GB, EN). Þetta útilokar tvíræðni og tryggir samræmda efnisöflun í gegnum framleiðslulotur.
Samræma efni við framleiðsluferli
Passaðu málmblönduna við aðalframleiðsluaðferðina. Veldu til dæmis ókeypis-skerandi einkunnir fyrir mikið-magnCNC snúnar hlutar, og sveigjanlegar einkunnir fyrir hluta sem krefjast mótunar eftir-vinnslu. Að velja ranga einkunn getur tvöfaldað vinnslutíma eða valdið bilun í hluta við aukaaðgerðir.
Jafnvægi kostnaðar og frammistöðu
Þó að C36000 bjóði upp á lægsta vinnslukostnað, gæti það ekki uppfyllt kröfur um tæringu eða samræmi. Aftur á móti bætir hágæða blý-laus eða sjóflokkur við kostnaði sem er óþarfi fyrir innandyra, ekki-mikilvæg forrit.
Vinndu með vinnslufélaga þínum snemma á hönnunarstigi til að hámarka efnisval fyrir bæði afköst og heildarkostnað.
Hafðu samband við verkfræðiteymi okkar fyrir koparefni
Algengar spurningar
Sp.: 1. Hvað er mest vinnanlega járnblendi?
A: C36000 ókeypis-eir er viðmið iðnaðarins með 100% vélhæfni. Það framleiðir stuttar, brotnar flísar, lengir endingu verkfæra og skilar lægsta vinnslukostnaði á hvern-hluta fyrir mikið-magn framleiðslu.
Sp.: 2. Hver er munurinn á H62 og H65 kopar?
A: H62 kopar hefur hærra sinkinnihald (38%) og meiri styrk, sem gerir það hentugt fyrir burðarhluta. H65 kopar hefur hærra koparinnihald (65%) og betri sveigjanleika, sem gerir það tilvalið fyrir kaldmótun og djúpdrátt.
Sp.: 3. Er C36000 kopar RoHS samhæft?
A: Nei, staðall C36000 inniheldur blý og er ekki í samræmi við RoHS fyrir flest rafeindatækni og neytendavöruforrit. Fyrir RoHS kröfur, notaðu blý-lausa valkosti eins og C69300 sílikon kopar.
Sp.: 4. Er hægt að nota H62 kopar í sjávarumhverfi?
A: Staðlað H62 kopar hefur miðlungs tæringarþol en er ekki tilvalið fyrir langvarandi útsetningu fyrir saltvatni. Til notkunar á sjó, skipa koparflokkar eins og C46400 með viðbættu tini veita verulega betri tæringarþol.
Sp.: 5. Hvaða koparflokkur er bestur fyrir CNC beygju?
Svar: Ókeypis-eirskurður eins og C36000 og HPb59-1 eru besti kosturinn fyrir CNC beygjur vegna frábærrar spónastýringar, mikils yfirborðsfrágangs og hraðs vinnsluhraða.
Sp.: 6. Hvað er blý-frítt vistvænt kopar?
A: Blý-frítt vistvænt kopar kemur í stað blý fyrir þætti eins og sílikon til að ná góðum vinnsluhæfni á sama tíma og það uppfyllir umhverfisreglur eins og RoHS og drykkjarvatnsstaðla. C69300 er algengt dæmi.
Sp.: 7. Hvernig er málmvinnslan í kopar samanborið við aðra málma?
A: Kopar hefur almennt betri vinnsluhæfni en stál, ryðfríu stáli og títan. Það keyrir á hærri skurðarhraða, framleiðir betri yfirborðsáferð og veldur minna sliti á verkfærum, sem leiðir til lægri heildarframleiðslukostnaðar.
Sp.: 8. Er hægt að nota koparhluti til notkunar með miklum-styrk?
A: Já, alfa-beta eir eins og H62 og skipaeir bjóða upp á góðan togstyrk og henta fyrir mörg byggingar- og burðarvirki-. Fyrir mjög miklar styrkleikakröfur, hafðu samband við vinnslufélaga þinn um val á einkunn.
Sp.: 9. Hvaða yfirborðsáferð er fáanleg fyrir CNC hluta úr kopar?
A: Hægt er að klára koparhluta með fægja, málun, passivering, bursta og dufthúð. Val á frágangi fer eftir notkun, fagurfræðilegum kröfum og ryðvarnarþörfum.
Sp.: 10. Hvernig vel ég á milli C360, H62 og H65?
A: Veldu C360 fyrir hámarks vinnsluhæfni og lægsta kostnað í miklu-magni framleiðslu. Veldu H62 fyrir meiri styrkleika og burðarvirki. Veldu H65 þegar þörf er á sveigjanleika og kaldmyndunargetu.
Sp.: 11. Hvað eru algeng forrit fyrir kopar CNC vélað hluta?
A: Algeng forrit eru ventilhús, tengi, festingar, rafmagnsíhlutir, pípulagnir, vélbúnaður í skipum og skrauthlutar í bíla-, rafeinda- og iðnaðargeirum.
Sp.: 12. Hvernig get ég staðfest gæði koparefnis?
Svar: Biðjið alltaf um efnisprófunarskýrslur (MTRs) frá birgi þínum og tilgreindu skoðun þriðja-aðila ef þess er krafist. Virtir framleiðendur veita fullan rekjanleika og vottun fyrir allt hráefni.


